

Control de producción: qué es y cómo implantarlo en su fábrica
El control de producción es el sistema con el que una empresa sabe, en cada momento, qué se está fabricando, quién lo está haciendo, cuánto está tardando y cuánto está costando, y lo compara con lo que se había previsto. No es un programa ni un terminal: es una forma de trabajar que se apoya en cuatro piezas (una estructura de cada producto, unas órdenes de trabajo, un registro de lo que pasa en la planta y unos informes) y que después se puede llevar con papel, con hojas de cálculo o con un software.
En esta guía explicamos para qué sirve, cómo implantarlo paso a paso con un ejemplo con números y qué errores conviene evitar. Si ya sabe lo que necesita y busca la herramienta, vea nuestro software de control de producción SkyNET 6.0.
Para qué sirve el control de producción
Un buen control de producción contesta a cinco preguntas que cualquier jefe de taller o gerente se hace a diario:
- ¿Cuánto cuesta de verdad lo que fabricamos? Sin datos reales, el coste de una pieza es una estimación, y los presupuestos se hacen sobre esa estimación.
- ¿Cumpliremos la fecha de entrega? Saber qué fases de cada pedido están hechas permite avisar al cliente a tiempo o reorganizar el taller.
- ¿Dónde se pierde el tiempo? Las fases que siempre se alargan, las máquinas que paran y las piezas que se rechazan.
- ¿Estamos usando bien las máquinas y las personas? Horas productivas frente a horas de presencia, máquinas paradas frente a máquinas saturadas.
- ¿Hay material para lo que viene? Lo que consumen las órdenes previstas frente a lo que hay en el almacén.
Cómo implantar un control de producción en 5 pasos
1. Defina la estructura de cada producto
Para cada artículo que fabrica, apunte de qué está hecho y cómo se hace: los componentes (materia prima y piezas compradas, con su cantidad), los subconjuntos intermedios y las operaciones (corte, torneado, soldadura, montaje…) con el centro de trabajo, los minutos de preparación y los minutos por pieza. Es lo que en la industria se llama escandallo o lista de materiales con ruta. De ahí sale el tiempo teórico por pieza.
No hace falta tenerlo perfecto desde el primer día: empiece por los productos que más fabrica y ajuste los tiempos con los datos reales de las primeras semanas.
2. Lance cada trabajo con una orden y su hoja de ruta
Todo lo que entra en el taller debe tener una orden de trabajo: qué artículo, cuántas unidades, para qué cliente y para cuándo. El listado de órdenes es el tablero del taller: de un vistazo se ve qué está para empezar, qué está en curso, qué está terminado y qué está ya cerrado y costeado.
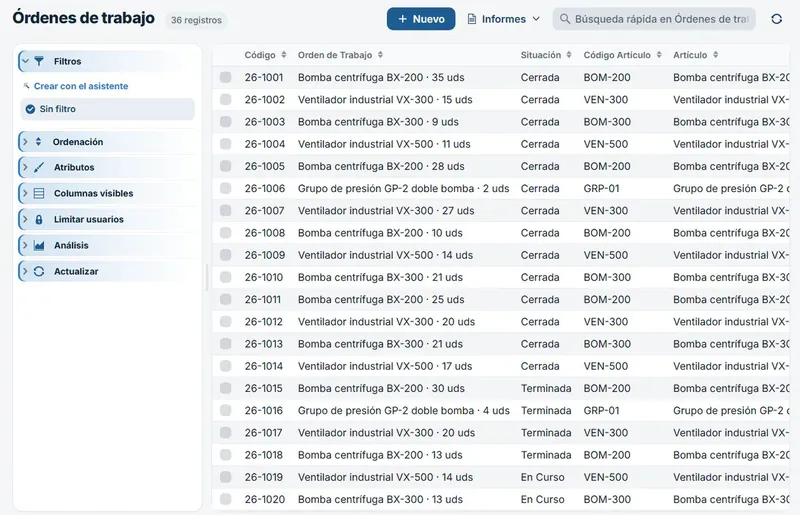
Listado de órdenes de trabajo: cada orden con su artículo, las unidades y su situación (cerrada, terminada, en curso o para empezar), con filtros y análisis a la izquierda.
Al crearla, la orden hereda la estructura del producto y se imprime una hoja de ruta con las fases, sus tiempos y, a ser posible, un código de barras por fase. Así el operario no tiene que teclear números: pasa el código por el lector y el sistema sabe la orden y la fase.
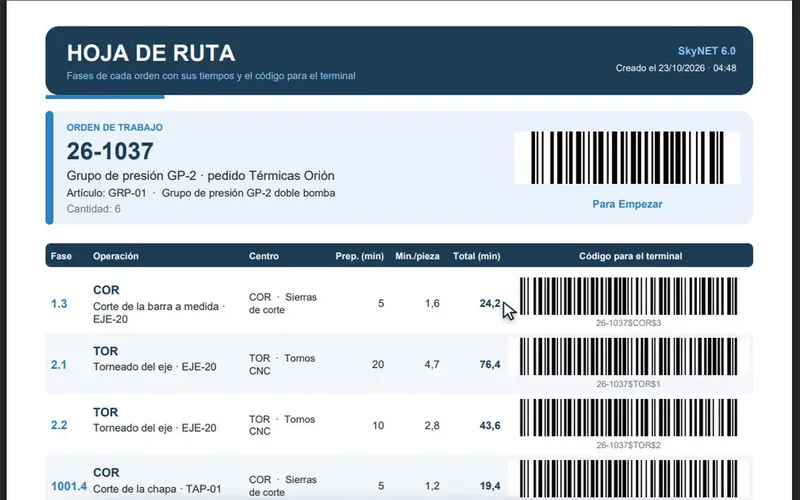
Hoja de ruta de una orden: cada fase con su centro, su tiempo de preparación, sus minutos por pieza y su código de barras para el terminal.
3. Registre en la planta lo que pasa, cuando pasa
El dato tiene que nacer en el puesto de trabajo y en el momento: quién empieza qué fase, en qué máquina, cuándo termina y cuántas piezas buenas y rechazadas salen. Para eso se usa un terminal de captación de datos en la planta, ya sea un terminal industrial con lector de código de barras como el NKT1 o un PC o una tablet con un terminal virtual. El parte de papel rellenado al final del turno es el principal enemigo de un control de producción fiable: se escribe de memoria y llega tarde.
Registre también las incidencias (paradas por avería, por falta de material, por espera de instrucciones) y el material que se consume en cada orden.
4. Calcule el coste real de cada orden
Con los registros de planta, el coste real de una orden es una suma: horas de cada operario por su coste horario, más horas de cada máquina por su coste horario, más el material imputado. Dividido entre las piezas buenas, da el coste real por pieza. Ese número, comparado con el precio de venta y con el presupuesto, dice si la orden ha dado dinero.
5. Analice y corrija
Con unas semanas de datos ya puede comparar el tiempo teórico con el real de cada fase, ver qué máquinas trabajan más y cuáles paran, y qué operaciones acumulan rechazos. A partir de ahí se corrigen los tiempos del escandallo, se ajustan los presupuestos y se ataca el problema que más cuesta. Un indicador muy útil para las máquinas es el OEE; lo explicamos en qué es el OEE y cómo empezar a medirlo.
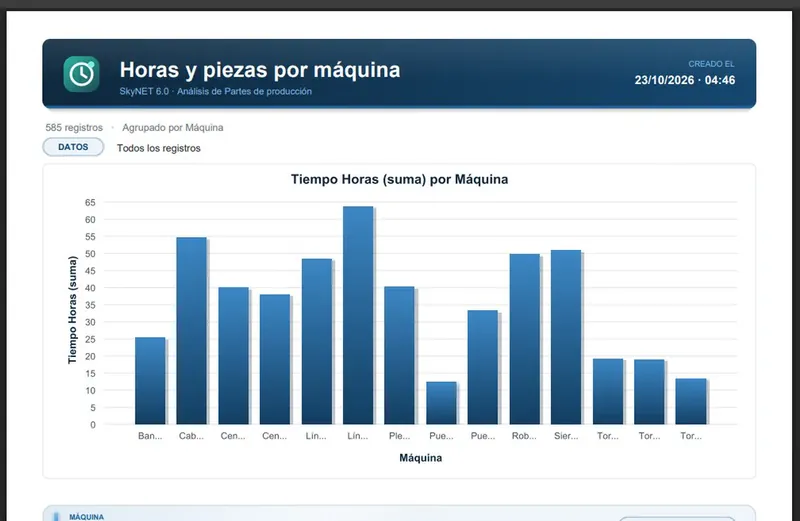
Análisis de los partes de producción: horas trabajadas por cada máquina en un gráfico de barras, con las piezas buenas y rechazadas de cada una a continuación.
Un ejemplo con números
Supongamos un taller que fabrica 6 grupos de presión. Según su escandallo, cada grupo lleva 134 minutos de trabajo entre todas sus fases, así que la orden debería consumir 6 × 134 = 804 minutos, es decir, 13,4 horas. Al cerrar la orden, los registros de planta dicen esto:
| Concepto | Cálculo | Importe |
|---|---|---|
| Mano de obra | 15,2 h × 25 €/h | 380,00 € |
| Torno CNC | 4,1 h × 34 €/h | 139,40 € |
| Material imputado | 6 × 950 € | 5.700,00 € |
| Coste total | 6.219,40 € | |
| Coste por pieza | 6.219,40 € ÷ 6 | 1.036,57 € |
Con estas cifras de ejemplo, la mano de obra ha sido de 15,2 horas frente a las 13,4 previstas, un 13 % más. Mirando los registros por fase se ve en cuál se ha ido el tiempo, y con ese dato se decide si el escandallo estaba mal calculado o si hubo un problema en la fabricación. Sin control de producción, esa diferencia de 1,8 horas por orden habría pasado desapercibida en cada pedido. El cálculo completo, con todas las partidas, está en cómo calcular el coste real de una orden de fabricación.
Papel, hoja de cálculo o software
| Partes de papel | Hoja de cálculo | Software con terminales | |
|---|---|---|---|
| Cuándo llega el dato | Al final del turno o días después | Cuando alguien lo teclea | En el momento en que se ficha |
| Fiabilidad | Baja: se escribe de memoria | Depende de quien transcribe | Alta: el operario solo confirma |
| Estado de una orden | Hay que preguntar en el taller | Desactualizado | Siempre al día |
| Coste real por pieza | Muy laborioso | Posible, con trabajo manual | Automático al cerrar la orden |
| Coste de implantación | Casi nulo | Bajo | Software y terminales |
Para un taller pequeño con pocas órdenes, una hoja de cálculo bien llevada puede ser un primer paso. En cuanto hay varias máquinas, varios turnos o decenas de órdenes abiertas a la vez, el tiempo que se pierde transcribiendo y los errores que se cuelan compensan de sobra un software.
Errores habituales al implantar un control de producción
- Pedir demasiados datos al operario. Si fichar le lleva un minuto, dejará de hacerlo bien. Lo justo: qué empieza, qué termina y cuántas piezas.
- Querer el escandallo perfecto antes de empezar. Es mejor empezar con tiempos aproximados y corregirlos con los datos reales.
- No explicar para qué sirve. Si la plantilla lo vive como un control de personas y no de procesos, los datos se resienten. Cuente qué se va a medir y para qué.
- Medir y no mirar. Los datos solo valen si alguien revisa cada semana las desviaciones y toma decisiones.
- Olvidar el material. Sin imputar el material a cada orden, el coste real se queda a medias.
Cómo lo hace SkyNET 6.0
Nuestro software de control de producción SkyNET 6.0 sigue exactamente estos cinco pasos: escandallos en árbol con subconjuntos, componentes y métodos; órdenes de trabajo que copian su estructura y sacan su hoja de ruta con códigos de barras; fichajes en planta desde un terminal virtual o desde el terminal NKT1; partes con el coste de cada operario y máquina y el coste real por pieza; y un asistente de análisis para convertir cualquier listado en un informe con gráfico. Puede verlo funcionando en esta demostración en vídeo de 11 minutos.
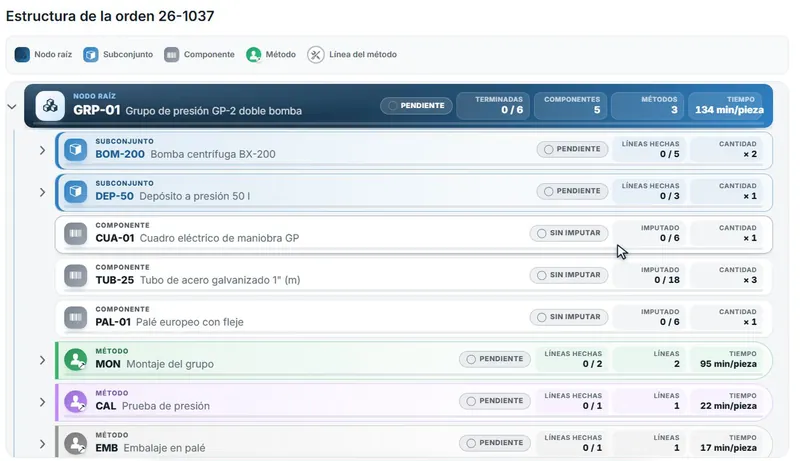
Estructura de una orden recién creada: subconjuntos, componentes y métodos con las líneas que hay que hacer y su tiempo por pieza, todo pendiente todavía.
Preguntas frecuentes sobre el control de producción
¿Qué diferencia hay entre control de producción y planificación de la producción?
La planificación decide qué se va a fabricar, cuándo y con qué recursos. El control comprueba lo que de verdad ha pasado y lo compara con lo planificado. Son las dos caras del mismo ciclo: sin control, la planificación se hace a ciegas.
¿Es lo mismo que el control horario de los empleados?
No. El control horario registra la jornada de cada persona (entrada y salida), que es obligatorio. El control de producción registra en qué trabaja cada persona durante esa jornada. Pueden compartir terminal: el operario ficha su jornada y sus trabajos en el mismo puesto, y después la jornada se gestiona en el programa de control horario, como AutoNET 13.
¿Cuánto se tarda en implantarlo?
Depende sobre todo de cuántos productos haya que estructurar. Lo habitual es empezar por una sección o una familia de productos, comprobar que los fichajes funcionan y extenderlo después al resto del taller.
¿Qué terminal necesito en la planta?
Uno por zona de trabajo, cerca de las máquinas, para que el operario no tenga que desplazarse. En naves con polvo, golpes o mala cobertura wifi conviene un terminal industrial con cable de red; en montaje u oficina técnica basta una tablet o un PC.
También le puede interesar